

Le rétrofit dans l’industrie – l’essentiel en un coup d’œil
- Définition : modernisation ciblée et mise à niveau numérique de machines et d’installations existantes dans l’industrie et la construction mécanique
- Objectif : prolonger la durée de vie des machines, améliorer l’efficacité des installations et les connecter aux standards de l’Industrie 4.0, sans investir dans un équipement neuf coûteux
- Mesures typiques : renouvellement des systèmes de commande et de sécurité, ainsi que l’ajout de caméras de vision intelligentes, de capteurs optiques et d’interfaces numériques (par ex. IO-Link)
- Principal avantage : la structure et l’infrastructure existantes de la machine continuent d’être utilisées. Les investissements et les temps d’arrêt peuvent ainsi être considérablement réduits par rapport à l’achat d’un système entièrement neuf.
Que signifie le rétrofit pour les machines et les installations ?
Dans de nombreux ateliers de production, des installations et des machines continuent de fonctionner de manière fiable même après de nombreuses années. Leur base mécanique est intacte, mais certains composants ne correspondent plus à l’état actuel de la technique. Les systèmes de commande sont obsolètes, les pièces de rechange deviennent difficiles à obtenir, les contrôles qualité sont encore effectués manuellement ou l’installation ne fournit pas les données de process nécessaires à une production moderne.
C’est précisément là qu’intervient le rétrofit (terme anglais désignant une « mise à niveau » ou une « modernisation »). Dans l’industrie et la construction mécanique, le rétrofit désigne la modernisation ciblée de machines, d’installations et de lignes de production existantes. Au lieu de remplacer à grands frais l’ensemble du système, on ajoute ou remplace de manière ciblée des composants clés modernes. L’objectif : faire évoluer l’installation existante vers le niveau technologique de l’Industrie 4.0, sans devoir investir dans une machine entièrement neuve.
Les mesures typiques d’un rétrofit
Selon l’état de l’installation existante et les objectifs visés, un rétrofit peut concerner différents domaines :
- Systèmes de commande, d’entraînement et de sécurité : les commandes, entraînements ou composants de sécurité obsolètes sont remplacés et adaptés aux exigences actuelles.
- Capteurs et vision industrielle : des capteurs optiques, des capteurs de vision et des caméras assurent par exemple des contrôles de présence, de position ou de qualité.
- Interfaces de communication : des interfaces modernes telles qu’IO-Link ou Ethernet permettent de transmettre des données de process et de diagnostic.
- Logiciels et acquisition de données de process : les logiciels de commande, programmes de contrôle et systèmes d’acquisition de données sont mis à jour ou enrichis de nouvelles fonctions.
- Optimisations mécaniques et énergétiques : certains sous-ensembles, systèmes d’éclairage ou autres composants peuvent être adaptés afin d’améliorer l’efficacité et la facilité d’utilisation.
Bon à savoir : un rétrofit n’implique pas nécessairement une transformation complète. Une mise à niveau ciblée suffit souvent à éliminer un point faible précis du process.
Différences par rapport à la réparation, à la maintenance et à l’achat d’une machine neuve
Dans la pratique industrielle, les termes rétrofit, maintenance et réparation sont parfois employés comme des synonymes. Ces interventions poursuivent pourtant des objectifs différents.
| Mesure | Objectif principal | Étendue typique |
| Maintenance (entretien préventif) | Prévenir l’usure et les pannes | Vidanges régulières, remplacement des filtres, contrôles visuels |
| Réparation (maintenance corrective) | Rétablir le fonctionnement après une défaillance | Remplacement des pièces mécaniques ou électriques défectueuses par des composants identiques |
| Rétrofit (modernisation) | Extension des fonctions et numérisation | Ajout de capteurs (par ex. optiques/vision), IO-Link, nouvelles commandes |
| Achat d’une machine neuve | Remplacer l’ensemble de l’installation | Remplacement complet et, le cas échéant, installation d’une nouvelle infrastructure |
Quand un rétrofit est-il rentable ?
La pertinence économique et technique d’un rétrofit dépend de l’état de la machine, des améliorations recherchées et de la durée d’utilisation restante prévue.
Le point essentiel est de savoir si la structure mécanique de base fonctionne encore de manière fiable. Si c’est le cas, une modernisation ciblée ou un rétrofit de la machine peut être plus intéressant que l’acquisition d’un équipement entièrement neuf.
Signes typiques indiquant un besoin de modernisation
Un rétrofit mérite d’être envisagé lorsque la technologie est obsolète, que les pannes se multiplient ou que l’installation ne répond plus aux exigences actuelles de production. Les indicateurs typiques sont les suivants :
- Les pièces de rechange sont difficiles à obtenir ou certains composants sont technologiquement dépassés
- Les arrêts, les rebuts et les retouches deviennent plus fréquents
- Les contrôles qualité sont encore réalisés manuellement ou les défauts sont détectés trop tard
- Les données de process sont inexistantes ou ne peuvent pas être exploitées de manière pertinente
- Les changements de produit et les nouvelles variantes demandent beaucoup de temps et d’efforts
- Le niveau d’automatisation, la flexibilité ou les performances de l’installation ne sont plus suffisants
Aide à la décision : rétrofit ou machine neuve ?
La matrice suivante vous aide à évaluer systématiquement votre situation :
| Critère | Plutôt en faveur d’un rétrofit | Plutôt en faveur d’un achat neuf |
| État mécanique | La machine de base reste fiable et stable | La mécanique est fortement usée ou endommagée |
| Étendue des fonctions | Certaines fonctions ou certains capteurs manquent | Le concept fondamental de la machine n’est plus adapté |
| Performances et temps de cycle | La capacité existante est globalement suffisante | Des capacités ou vitesses nettement supérieures sont nécessaires |
| Intégration et agencement de l’atelier | La machine est déjà parfaitement intégrée à la ligne | Le process de production doit être entièrement repensé |
| Niveau d’automatisation | Des fonctions peuvent être ajoutées de façon ciblée et modulaire | La conception n’offre aucune possibilité d’extension |
| Temps et arrêts | La transformation peut être réalisée pendant des arrêts planifiés | Des délais plus longs de livraison, d’installation et de démarrage sont acceptables |
| Disponibilité des pièces de rechange | Certains composants ne sont plus disponibles | Une grande partie de l’installation ne peut plus être approvisionnée |
| Durée d’utilisation restante | La machine doit encore produire de manière rentable pendant plusieurs années | La machine a définitivement atteint la fin de son cycle de vie |
Les principaux avantages du rétrofit dans l’industrie
Un rétrofit permet de conserver une base machine éprouvée tout en modernisant précisément les éléments pour lesquels une amélioration technique ou économique est nécessaire. Il en résulte plusieurs avantages :
- Prolonger la durée de vie : Une machine mécaniquement intacte peut rester rentable pendant de nombreuses années grâce à une électronique, des capteurs et des logiciels modernes.
- Investir de manière ciblée : Au lieu de remplacer toute l’installation, le budget est consacré aux composants et aux fonctions qui doivent réellement être modernisés.
- Améliorer la disponibilité et l’approvisionnement en pièces de rechange : Le remplacement des composants arrêtés ou sujets aux pannes réduit le risque de défaillance et simplifie la maintenance.
- Augmenter le niveau d’automatisation : Des capteurs et systèmes de vision ajoutés a posteriori peuvent automatiser des tâches manuelles telles que les contrôles de présence, de position, de comptage ou de codes.
- Sécuriser la qualité et réduire les rebuts : Les défauts sont détectés directement dans le process. Les pièces défectueuses peuvent ainsi être écartées plus tôt, tandis que les retouches, la consommation de matière et les coûts consécutifs diminuent.
- Améliorer la flexibilité et l’exploitation des données : Les composants modernes s’adaptent plus facilement à de nouvelles variantes de produits et fournissent des données de process et de qualité supplémentaires pour l’analyse et l’optimisation.
Rétrofit à fort impact : capteurs optiques et capteurs de vision
Tous les rétrofits ne nécessitent pas plusieurs mois de transformation du système de commande complet de la machine. Une intervention ponctuelle et peu invasive suffit souvent à améliorer l’efficacité de l’installation : par exemple, l’ajout de capteurs optiques intelligents et de systèmes de vision basés sur des caméras.
Ils jouent le rôle de « sens » modernes pour une machine ancienne. L’avantage : selon la commande et les interfaces existantes, les capteurs optiques et les systèmes de vision peuvent être intégrés aux process existants avec un effort comparativement limité.

1. Capteurs optiques : la précision dans un espace minimal
Les capteurs optoélectroniques classiques constituent la solution la plus simple pour débuter un rétrofit de capteurs. Ils sont notamment utilisés pour :
- Mesure précise des objets et des distances : Contrôle des hauteurs, niveaux d’empilage ou distances (par ex. pour vérifier qu’un composant est correctement positionné ou que le flux de matière n’est pas interrompu).
- Détection des couleurs et contrôle des contrastes : Mesure de la couleur et de la réflexion afin de déterminer, par exemple, si la bonne variante de produit est présente, si des marquages sont disponibles ou si des capuchons de protection manquent.
- Intégration simple via IO-Link : Les données sont transmises numériquement, ce qui réduit le câblage et permet d’accéder aux fonctions de diagnostic directement sur le PC.
2. Capteurs de vision pour des contrôles qualité automatisés
Lorsque les capteurs optiques simples atteignent leurs limites, les capteurs de vision prennent le relais. Ils associent les performances du traitement d’image moderne à la simplicité d’utilisation d’un capteur standard et assurent notamment les tâches suivantes :
- Contrôle automatisé de la qualité et de l’intégralité : Contrôle en ligne des composants afin de vérifier en quelques fractions de seconde leur présence, l’absence de fissures, leurs dimensions ou leur intégralité.
- Lecture de codes et de caractères : Traçabilité complète grâce à la lecture de codes 1D/2D directement sur la machine.
- Guidage de robot et Target Mark 3D : Référencement automatique et localisation pour les robots ajoutés a posteriori ou les robots mobiles – idéal pour intégrer de nouveaux process et de nouvelles exigences aux installations existantes.
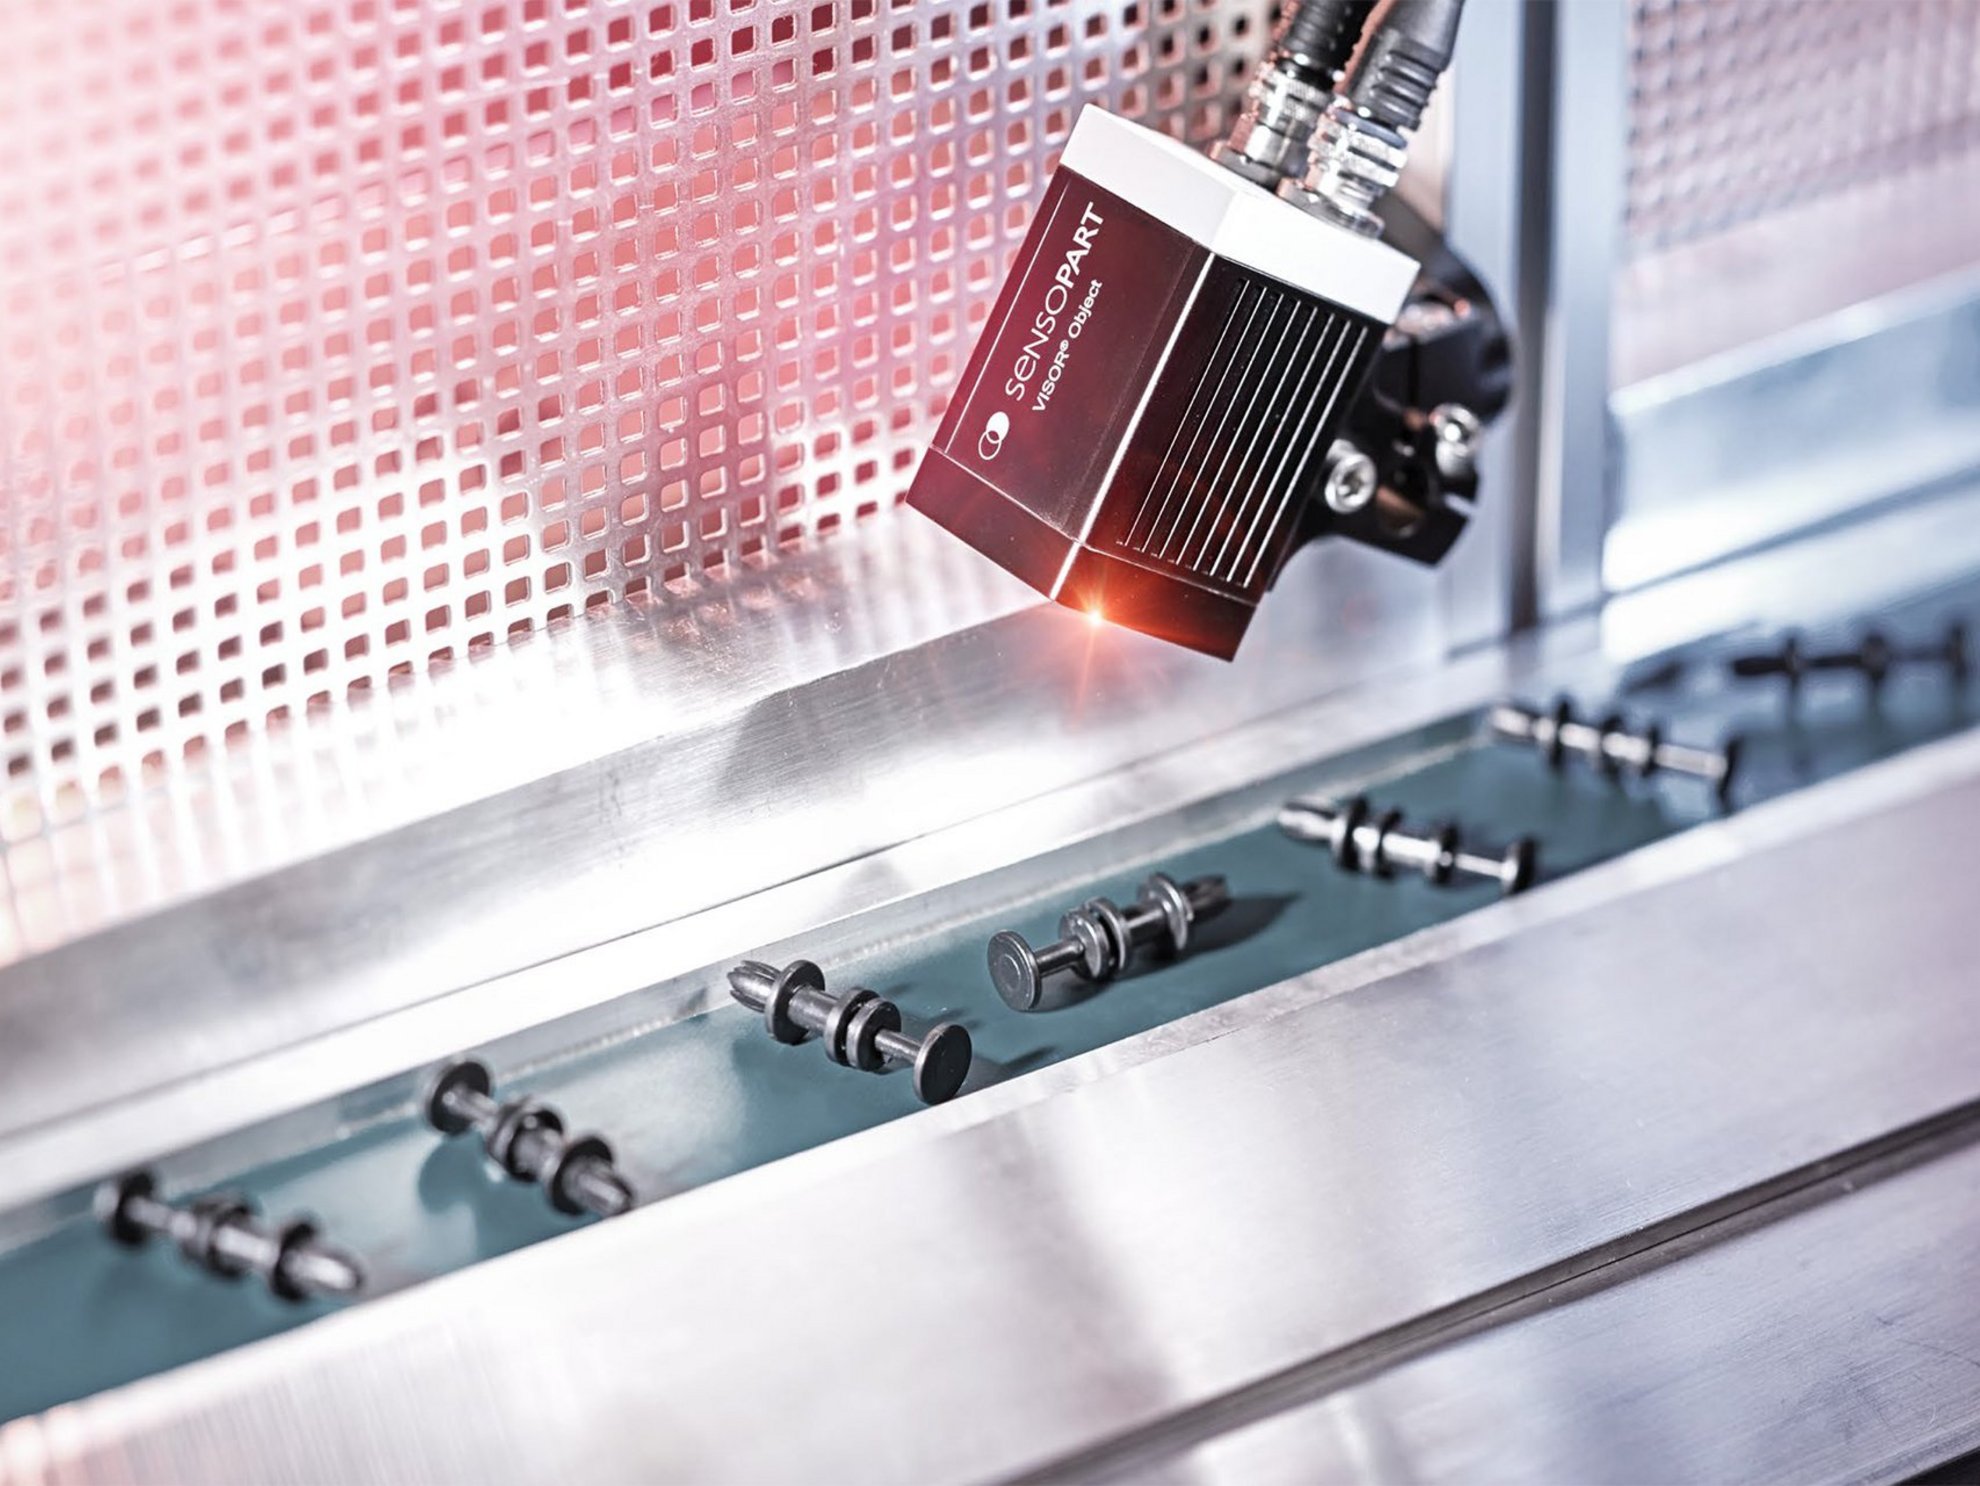
Exemple pratique : contrôle qualité automatisé grâce au rétrofit
Dans de nombreuses installations existantes, les contrôles qualité sont encore réalisés manuellement ou reposent sur des contrôles par échantillonnage. La production devient alors plus vulnérable aux erreurs d’inattention et le process ralentit.
Un rétrofit avec un capteur de vision compact résout ce problème directement au niveau du poste concerné : le capteur ajouté capture une image du composant fabriqué pendant le cycle de production. Le logiciel intégré analyse en quelques millisecondes les caractéristiques qualité définies et transmet directement le résultat au système de commande de l’installation. Les pièces défectueuses et les écarts sont ainsi détectés immédiatement dans le process. Cela évite des rebuts coûteux, soulage le personnel et permet un contrôle complet et fiable.
Praxisbeispiel: Qualitätskontrolle nachrüsten bei Abraham Automation
Wie effizient sich eine funktionierende Bestandsanlage um moderne Qualitätskontrollen erweitern lässt, zeigt das Praxisbeispiel von Abraham Automation: Statt die vorhandene Anlage zu ersetzen, wurde sie gezielt mit dem Vision-Sensor VISOR® von SensoPart nachgerüstet.
Der VISOR® erfasst die Bauteile direkt im laufenden Fertigungstakt, wertet die definierten Qualitätsmerkmale in Millisekunden aus und meldet das Ergebnis unmittelbar an die bestehende Steuerung. Fehlerhafte Teile werden sofort im Prozess erkannt und ausgeschleust. So konnten wir dazu beitragen, dass aus einer etablierten Bestandsanlage eine effiziente und zukunftssichere Prüfstation wurde – ganz ohne Neuinvestition.
Retrofit-Potenzial Ihrer Maschine prüfen
Sie möchten manuelle Prüfungen automatisieren, Fehler früher erkennen oder eine bestehende Anlage mit moderner Sensor- und Vision-Technologie erweitern? Lassen Sie sich von unseren Experten beraten! Gemeinsam finden wir die Technologie, die zu Ihrer Anwendung, den vorhandenen Schnittstellen und den räumlichen Bedingungen passt.
Comment se déroule un projet de rétrofit ?
Un rétrofit réussi suit un processus structuré :
- Analyse de l’existant et définition des objectifs : La première étape consiste à vérifier l’état mécanique de la machine, les interfaces et l’espace d’installation disponible. Sur cette base, l’objectif concret est défini (par ex. contrôle qualité automatisé ou lecture de codes).
- Étude de faisabilité et conception : Des pièces échantillons sont utilisées pour tester à l’avance quels capteurs, optiques et éclairages conviennent le mieux. Le concept de montage et d’interfaces est ensuite élaboré sur cette base, y compris la planification des interventions pendant les fenêtres de maintenance prévues.
- Montage et intégration : Les nouveaux composants sont installés. Comme la mécanique de base reste généralement inchangée, le montage est en règle générale rapidement réalisé. Le temps d’arrêt nécessaire est ainsi réduit.
- Paramétrage et mise en service : Les nouveaux capteurs sont configurés directement dans le cycle de production pour les tâches de contrôle et testés sur des pièces réelles. Une brève formation de l’équipe garantit la continuité fluide des opérations.
Combien coûte un rétrofit ?
Le coût d’un rétrofit ne peut pas être déterminé de manière forfaitaire. L’ajout d’un seul capteur est fondamentalement différent de la modernisation d’un poste de contrôle complet ou d’une ligne de production.
Le prix du matériel utilisé n’est pas le seul élément déterminant. La planification, la programmation, l’intégration mécanique, les essais et la mise en service peuvent représenter une part importante du coût total.
Les trois principaux facteurs de coût
- Coût du matériel et des composants : Quels composants sont nécessaires (par ex. capteurs, caméras, éclairage, supports de montage) ?
- Coût d’intégration et d’adaptation : Quel effort faut-il prévoir pour la fixation mécanique, le câblage et l’intégration des interfaces au système de commande existant ?
- Coût de mise en service et de paramétrage : Quelle est la complexité de la configuration des capteurs pour les différentes variantes de composants et combien de temps durent les essais dans le cycle de production ?
Quand le rétrofit est-il amorti ?
Le délai d’amortissement d’un rétrofit dépend du montant de l’investissement, de la durée d’utilisation restante et du potentiel d’amélioration concret.
À titre indicatif, on peut utiliser les formules suivantes :
- Bénéfice annuel = rebuts évités + retouches réduites + temps de contrôle économisé + coûts d’arrêt évités
- Délai d’amortissement = coûts d’investissement ÷ bénéfice annuel
Dans la mesure du possible, utilisez pour ce calcul des données de production réelles de votre entreprise (par ex. taux de défaut actuel, taux horaires pour les retouches, coût horaire d’arrêt de l’installation).
Questions fréquentes sur le rétrofit
De nombreuses machines de production et de contrôle peuvent être modernisées, à condition que leur structure mécanique de base soit adaptée, qu’un espace d’installation suffisant soit disponible et que les interfaces soient compatibles. Le spectre va des postes d’assemblage manuels aux lignes de production complexes, en passant par les postes de contrôle obsolètes.
Oui, les rétrofits ciblés de capteurs peuvent souvent être préparés avec des interventions limitées. Les travaux préparatoires mécaniques et électriques peuvent généralement être réalisés pendant le fonctionnement normal ou lors de courtes interruptions de production. La mise en service finale et les essais en conditions de production sont idéalement planifiés pendant des fenêtres de maintenance prévues, des changements d’équipe ou le week-end, afin d’éviter tout arrêt non planifié.
L’impact d’un rétrofit sur l’évaluation des risques, la documentation et la conformité CE doit être examiné au cas par cas. La question déterminante est de savoir si les modifications constituent ce que l’on appelle une « modification substantielle » de la machine. Si tel est le cas, l’installation est juridiquement considérée comme une nouvelle machine, ce qui implique une nouvelle évaluation des risques, le cas échéant une procédure d’évaluation de la conformité, ainsi qu’un nouveau marquage CE.
En l’absence de modification substantielle, le marquage CE d’origine reste valable. Les modifications effectuées doivent néanmoins être documentées et évaluées dans le cadre de l’évaluation des risques.